


모든 제품
-
 도날드 맥웨인좋은 팀 구성원들은 항상 제시간에 예산과 인내심, 좋은 직업과 응답 질문을 제공합니다!
-
 조셉 알렉산더나는 그레이스로 걸릴 때 완전히 고려되는 것으로 느끼고 있고 그녀가 항상 최고의 조언을 했습니다. 얻어진 브릿지 패널의 첫번째 뱃치는 또한 큽니다. 모두에게 감사합니다.
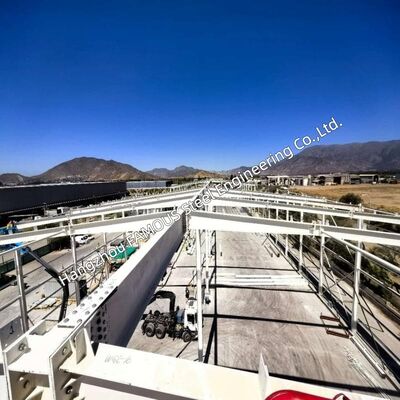
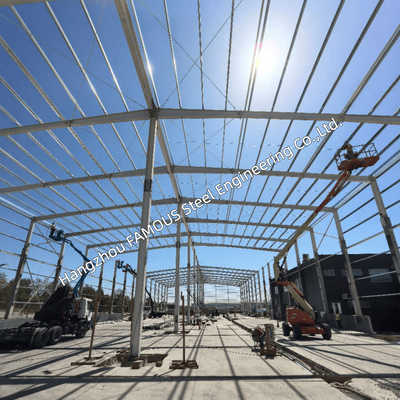
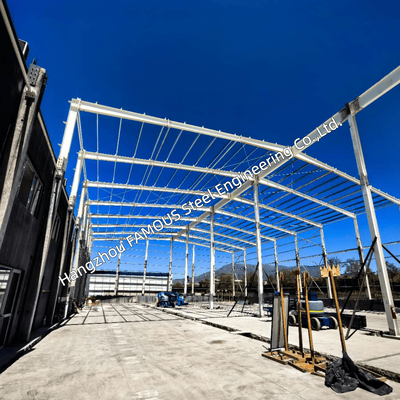
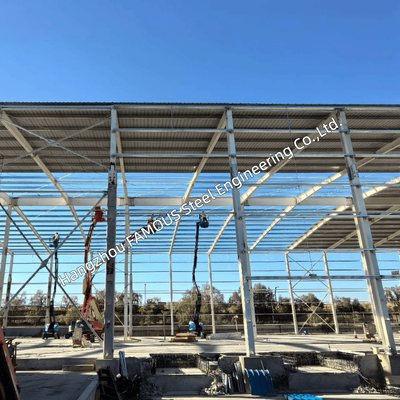
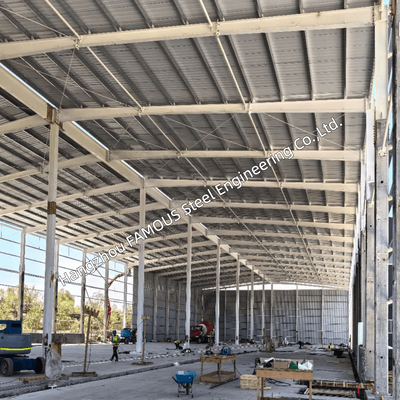
핫 딥 아연 도금 UB UC 기둥 및 웹 트러스 서까래가 있는 용접 강철 창고


| 원래 장소 | 중국 |
|---|---|
| 브랜드 이름 | FASEC |
| 인증 | ISO 9001; CE; AS/NZS 1554; AS/NZS 4680 |
| 모델 번호 | 조립식 강철 건물 |
| 최소 주문 수량 | 1000톤 |
| 가격 | USD 1,000-1,500/MT |
| 포장 세부 사항 | 해상운송(컨테이너/벌크선) |
| 배달 시간 | 10~30일 |
| 지불 조건 | 신용장, D/A, D/P, T/T |
| 공급 능력 | 2,000 – 5,000MT/월 |
제품 상세 정보
| 제품명 | 용접된 강철 창고 프레임 | 주요 섹션 | 열간압연 UC/UB 형강 |
|---|---|---|---|
| 지붕 서까래 | 웹 트러스 서까래 | 표면 처리 | 완전 제작 후 용융 아연 도금 |
| 연결 | 공장 용접, 현장 볼트 체결 | 맞춤화 | 고객 요구 사항에 맞게 맞춤화(도면 또는 현장 사양 기준) |
제품 설명
창고에서 용접된 창고 프레임, 잠수되기 전에 구멍을 뚫고 완성한 다음 완전한 구성 요소로 가루화 된:유니버설 컬럼 (UC)수직,유니버설 빔 (UB)횡단 지대 및웹 트러스 래프터맑은 범위를 넘어서서
웰드된 제조품 UB UC 기둥 웹 트러스 래프터 핫 디프 가얼바니지 스틸 웨어하우스

01여기서 용접 된 것 은 무엇 을 의미 하는가
용접된 것은 하나의 관절을 설명하는 것이 아니라 프레임의 제작 방식을 설명합니다.트러스 웹 구성 요소 및 모든 구축 된 구성 요소는 제어 된 조건에서 작업장에서 용접됩니다.그 다음 뚫고 완성하고, 그 다음 가루화. 현장 작업은볼팅만.
- 공장 용접: 용접은 현장에서 공중에서 아닌 작업장에서 용접기 위에 있는 부품으로 만들어집니다. 이것은 프레임의 사각형, 구멍의 정렬 및 코팅을 그대로 유지하는 것입니다.
- 용접된 융합기: 롤드 섹션의 크기가 부족하거나 깊이가 존재하지 않는 경우, 구성 요소는 판에서 정확한 깊이까지 용접되고 설계 요구 사항에 따라 플랜지됩니다.
- 왜곡 제어: 용접 순서, 접착 및 정렬이 계획되어 가연 목욕탕으로 가기 전에 구성 요소가 허용 범위 내에서 유지됩니다.
- 현장 에 봉인: 현장 연결은 작업장에서 뚫린 판과 표시 된 구성 요소로 볼트됩니다. 따라서 설치는 설비자가 아닌 도면을 따라합니다.
02컴포넌트 및 세부 매트릭스
아래 표는 패키지의 각 부분이 어떻게 만들어지고 보호되고 검사되는지 보여줍니다. 마지막 열의 모든 행은 그림이나 사양에 의해 결정됩니다.
| 구성 요소 | 구간 경로 | 용접 및 연결 | 뚫고 끝내는 것 | 감전 및 보호 | 검사 및 문서 | 당신 의 계획 에 의해 결정 된 것 |
|---|---|---|---|---|---|---|
| UC 열 | 고온으로 롤링 된 보편적인 기둥 UC 또는 로드 또는 높이가 롤링 범위를 초과하는 용접 된 구축 된 H 섹션 | 기판 및 뚜?? 판은 설계가 요구되는 경우 전체 침투로 용접, 강화제 필레 용접, 볼트 장점 연결을 위해 준비된 스플라이스 관절 | 모든 볼트 구멍, 클리트 위치 및 강화기 위치가 잠수하기 전에 구멍을 뚫고 완료되므로 코팅 후 벗은 강철이 노출되지 않습니다. | 핫 디프 가루화 된 완성 된 구성원, 각 폐쇄 구역에서 진크가 들어오고 배수되도록 배치 된 환기와 배수 구멍 | 에렉션 도면에 대한 차원 검사, 용접 시각 검사, 열 번호별 밀링 테스트 인증서, 팩별 코팅 보고서 | 구간 크기, 방향, 고정 또는 고정된 기지, 공백 높이, 크레인 브래킷 위치 |
| UB 빔 및 넥타이 멤버 | 지붕 빔, 타이트 빔, 가블 멤버 및 린틀용 온화 롤링 유니버설 빔 UB | 끝판 및 클리트는 작업장에서 용접되어 현장에서 볼트되어 있으며, 연결 단위를 제거하기 위해 코프 및 크리치 세부 사항이 잘라집니다. | 연결 도면으로 구멍을 뚫고, 가장자리를 코팅하고, 가루화하기 전에 기구를 표시합니다 | 가공 후 가연, 그래서 절단 가장자리와 구멍 뚫림은 원료로 남아 있는 것 보다 보호 됩니다 | 기기 표시 확인, 구멍 위치 확인, 용접 검사, 인증서 및 코팅 기록 | 스프랜, 부하 케이스, 굴곡 제한, 기기 또한 크레인 또는 매달린 부하를 가지고 있는지 여부 |
| 웹 트러스 래프터 | 상부 및 하부 아코드 UB 또는 UC, 용접 된 수직 및 대각선 웹 멤버에 의해 묶여 | 트러스 기하학을 유지하기 위해 지그에 만들어진 코드에서 웹 멤버 용접, 운송 길이를 위해 설정 된 스플라이스 위치, 상단 코드에 용접 된 펄린 클리트 | 펄린 클리트 구멍과 스프레이스 구멍 잠수하기 전에 구멍을 뚫고, 트러스 시험은 복잡한 기하학에서 조립됩니다. | 전체 트러스로 가루화되어 있으며, 웹 영역에 구멍이 남아있어 아연이 흐르며 공기 주머니가 갇히지 않습니다. | 트러스 깊이 및 캠버 검사, 용접 검사, 코드에 조각 표시 및 열 번호, 코팅 보고서 | 트러스 깊이, 코드 섹션, 웹 멤버 간격 및 패턴, 접합 수 |
| 용접된 구조 H 일원 | 평판을 잘라서 H면으로 용접하여 롤프로필이 설계에 맞지 않는 경우 | 웹에서 플랜지 용접은 설계에 의해 설정 된 용접 크기 및 침투로 지정된 절차에 따라 실행됩니다. | 홀과 경련 후 완결 된 경련 및 잠수 전에, 그래서 완성 된 구성원은 사이트 파장이 필요하지 않습니다 | 내부와 외부에서 완전히 진료되어 있으며, 배수용으로 웹에 구멍이 있고, 닫힌 끝마다 환기가 있습니다. | 용접 절차 및 용접자의 자격 기록, 차원 검사, 시각 검사 및 요청된 비파괴 검사, 코팅 보고서 | 웹 깊이, 플랜지 너비 및 두께, 용접 크기, 완전한 침투가 지정되었는지 여부 |
| 브레이싱 및 부차 | 옥상 및 벽 튼튼, 펄린 및 비트용 각도, 막, C 또는 Z 부문 | 장에서 주 프레임에 용접된 가세트 플레이트, 현장에서 볼트 또는 긴장 된 견고 단위 | 구멍 및 슬롯 연결은 세부 사항 내에서 사이트 조정을 허용 | 주요 프레임과 함께 galvanized, 그래서 2차 시스템은 경직 첫 번째 항목이 되지 않습니다 | 배열을 견인 도면과 비교하여 확인, 기기 표지, 코팅 보고서 | 당신의 바람 지역에 대한 브래싱 배치, 펄린 간격, 클래싱 고정 센터 |
| 기단 과 앵커 세부 사항 | 튼튼한 기판, 볼트 및 템플릿 위치를 고정하는 기판 | 정해진 용접으로 기둥에 용접 된 기판, 앵커 설정 계획에 맞춘 볼트 구멍 | 기초가 그 위에 쏟아질 수 있도록 제조 전에 발행 설정 계획 | 기판과 아래쪽 기둥 구역은 젤리화되어 있으며, 삽입 또는 펌프 구역에 대한 코팅 세부 사항은 합의되었습니다. | 앵커 볼트 설정 계획, 판 평면성 검사, 코팅 보고서 | 기지 고정성, 앵커 볼트 크기, 가루 용량, 기단 또는 슬라브 세부 사항 |
| 열기와 인터페이스 | 롤러문, 접근문, 창문, 롤러 롤러 롤러문, 롤러 롤러 문, 롤러 롤러 문, 롤러 롤러 문, 롤러 롤러 문, 롤러 롤로 문, 롤러 롤로 문, 롤러 롤로 문, 롤러 롤로 문 | 열기 프레임, 열기에 맞게 크기를 맞춘 린틀과 램프 멤버와 함께 베이 디테일에 용접 | 잠수하기 전에 구멍을 뚫은 문, 플래싱 및 브래킷에 대한 구멍 고정 | 프레임과 함께 galvanized, 그래서 개척은 드러나고 브래킷 얼굴은 코팅 | 개장 일정을 확인하고, 멤버 마크, 코팅 보고서 | 문 크기와 위치, 창문 스케줄, 지붕 및 하천 배치 |
표 1: 각 부품의 제조, 보호 및 검사 방법 마지막 열의 값은 카탈로그에서 아닌 프로젝트별로 설정됩니다.
03용접 후 가연
용접은 코팅이 작동하는지 여부를 결정하는 단계입니다.왜냐하면 그 후에 추가된 모든 것은 가장 부식 가능성이 높은 곳에서 맨철이기 때문입니다.그래서 제조 순서가 고정되어 있습니다.절단, 용접, 드릴, 곧게, 검사, 담그기.
- 닫힌 부분 은 공기를 내리고 배수 하는 것 은 현장 에서 후기 생각 으로 하는 것 이 아니라 세부 사항 의 일부 로 한다
- 스레드 보호 또는 다시 탭 수 immersing 후 볼트 여전히 적합
- 코팅 질량 및 두께는 팩별로 확인되고 보고됩니다.
- 가연은 귀하의 사양에 지정 된 표준에 따라 수행되며, 코팅 클래스는 사이트 환경에 맞춰집니다.
- 듀플렉스 프라이머와 톱 코트진크 위에 완성된 색상이 요구되는 경우 사용할 수 있습니다.
04왜 이 프레임 이 창고 에 적합 합니까?
- 맑은 공간: 웹 트러스 래프 는 지붕 구조 를 浅하고 가볍게 유지 하여 사용 할 수 있는 높이 와 래프 와 이동 을 위한 방해 를 받지 않는 바닥 을 남긴다.
- 아코드 간 서비스: 트러스 코드 사이의 개방 구역은 구조 아래로 매달리지 않고 조명, 케이블 트레이, 스프링클러 라인 및 환기를 운반합니다.
- 래킹 과 충격: 진열 된 UC 기둥은 페인트 프레임에 노폐 패치를 시작하는 페인트 손상없이 포크 리프트 충격을 받습니다.
- 나중에 확장: 프레임은 세로 세로 상세히 설명되어 있으므로 미래의 확장 세트는 기존 세트 세트 및 코팅 사양에 맞출 수 있습니다.
05당신 이 바꿀 수 있는 것
기하학
길이, 너비 및 선반, 단일 선반 또는 다선반 바구니 간격, 바구니의 수 및 프레임의 수
구조
기둥 구간 및 기둥 고정, 크레인 브래킷과 함께 또는 없이 래프터 유형: 웹 트러스 래프터 또는 고체 UB 래프터 트러스 깊이, 협동 구간 및 웹 멤버 패턴 메자닌 프레임,바닥 부하 및 계단 또는 접근 장치, 용량 및 갈고리 높이
봉투 와 열기
가루화 된 C 또는 Z 가루와 둥근 막대, 단층 껍질, 단열 샌드위치 패널 또는 혼합 시스템 롤러 도어, 액세스 도어, 창문, 롤러 램프하류 파이프, 플래싱 및 바지 세부 사항
설계 및 문서
바람 지역, 지형 범주 및 가능한 사이클론 노출 지붕 실력 부하, 담보 부하, 매달린 서비스 부하 지진 매개 변수 및 중요성 수준 3D 모델일반 배열 도면, 설치 도면 및 앵커 설정 계획 밀 시험 인증서, 코팅 보고서 및 포장 목록
창고의 가로, 길, 높이, 바람이 불어오는 지역, 그리고 내부에 저장되거나 취급될 물건들을 보내주세요.왜냐하면 둘 다 열 섹션과 연결 세부 사항을 변경하기 때문입니다.
06용접된 패키지 적용 범위
- 기판, 강화제 및 클리트 등이 있는 UC 기둥
- 유브 빔, 타이 빔 및 가블 멤버
- 톱니 톱니 톱니 톱니
- 연고기, 연고기 및 연고기
- 펄린 및 벨트 시스템
- 프레임된 구멍, 굴뚝 및 천막 브래킷
- 구조 볼트, 앵커 볼트 및 고정 용품
- 승인 도면, 설치 도면 및 포장 목록
07계열 의 운영 방식
- 가로, 세로, 높이, 지붕의 높이, 바람이 불어오는 지역, 사용 목적, 그리고 그림이 있으면 보내주세요.
- 우리는 UC 기둥, UB 구성원 및 트러스 라프터를 측정하고,
- 일반 배열 및 연결 도면은 승인을 위해 발행되며, 앵커 설정 계획은 일찍 발표됩니다.
- 구성 요소는 절단, 용접, 구멍을 뚫고, 정렬 및 필요한 경우 시험 조립, 그 다음 조각을 표시.
- 완성된 프레임은 핫 디프로 galvanized, 검사 및 코팅 보고서를 발급.
- 구성 요소는 조각 표시에 의해 묶여 있으며 세련 순서로 충전됩니다.
용접 프레임 공고에 대한 당신의 창고 차원을 보내스판, 길이, 맑은 높이와 바람 지역은 시작하기에 충분합니다. 크레인 및 mezzanine 요구 사항은 문의 단계에서 환영합니다.